

1. Chức năng của cơ cấu cắt
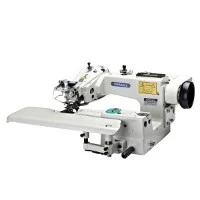
Đặc điểm của mũi khâumáy khâu vắt sổlà nó được khâu dọc theo mép phải của vật liệu may. Kim thẳng đâm xuyên qua vật liệu và kim cong trên và dưới hợp tác để móc chỉ tạo thành mũi khâu 500- bao phủ mép vật liệu may. Để có được đường khâu gọn gàng, tất cả các máy khâu vắt sổ đều được trang bị một cặp nhóm dao cắt di chuyển lên xuống để cắt vật liệu may sao cho vật liệu may có mép gọn gàng. Theo cách này, có thể đảm bảo hình thành mũi khâu có chất lượng tuyệt vời và độ ổn định tuyệt vời trong quá trình may. Vị trí của nhóm dao cắt nằm ở phía bên phải của kim máy khâu vắt sổ, như thể hiện trong vòng tròn màu đỏ ở giữa bên trái của Hình 1.

Hình 1: Bộ dao cắt máy vắt sổ
2. Cấu tạo và nguyên lý hoạt động của cơ cấu cắt
Nhóm dao cắt của máy khâu vắt sổ bao gồm một dao di chuyển và một dao cố định, được lắp ở phía bên phải trước tâm chuyển động của kim. Khoảng cách giữa đường cắt của nhóm dao cắt và tâm kim quyết định độ rộng của mũi khâu vắt sổ. Thông thường, dao cố định được lắp ở dưới cùng của tấm kim và lưỡi dao cố định ngang bằng với mặt phẳng của tấm kim; dao di chuyển được lắp trên giá đỡ dao di chuyển ở phía trên của tấm kim, như thể hiện trong vòng tròn màu đỏ ở hình bên trái của Hình 1. Dao di chuyển xoay giá đỡ dao di chuyển thông qua cơ cấu truyền động để dẫn động dao di chuyển lên xuống. Khi dao di chuyển rơi xuống, nó sẽ khớp với dao cố định để cắt vật liệu may, như thể hiện trong Hình 2.

Hình 2: Quá trình cắt của bộ phận cắt máy khâu vắt sổ
Cơ cấu truyền động dao cắt của máy khâu vắt sổ tương đối phức tạp (như thể hiện trong Hình 3), và hầu hết các cơ cấu đều nằm bên trong vỏ máy, chỉ có một số ít cơ cấu lộ ra ngoài. Nguyên lý hoạt động của nó được mô tả như sau:
Lực dẫn động của dao cắt đến từ trục chính. Khi trục chính 10 quay theo chiều kim đồng hồ, nó sẽ dẫn động cụm thanh truyền dao di động 9 di chuyển lên xuống qua cam 8; đầu trên của thanh truyền dao di động 9 được kết nối với tay quay dao di động 12, do đó trục dao di động 13 dao động, và đầu bên trái của trục dao di động 13 dẫn động giá đỡ dao di động 14 để làm cho dao di động 16 (lưỡi dao di động được cố định trên giá đỡ dao di động thông qua ghế dao di động) dao động lên xuống; dưới sự quay liên tục của trục chính, dao di động 16 sẽ hình thành chuyển động lên xuống liên tục, ăn khớp với dao cố định 5 được lắp bên dưới và hợp tác với nhau để đạt được hiệu quả cắt vật liệu may, như thể hiện trong Hình 3.
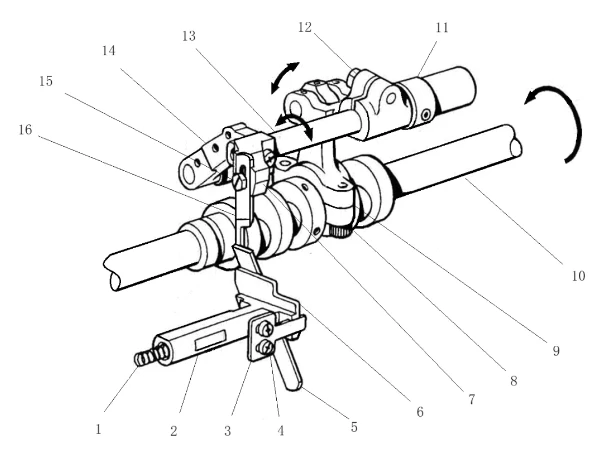
Hình 3: Cơ chế dao cắt
1-lò xo 2-đế dao cố định 3-tấm ép dao cố định 4-vít cố định tấm ép dao cố định 5-lưỡi dao cố định 6-đế dao cố định 7-đế dao di động 8-cam dao 9-bộ phận thanh truyền dao di động 10-trục chính 11-vòng xiết trục dao 12-tay quay dao di động 13-trục dao di động 14-giá đỡ dao di động 15-vít cố định dao di động 16-lưỡi dao di động
Để thuận tiện cho việc lắp đặt và điều chỉnh, các dao cắt được lắp vào vị trí có thể điều chỉnh của ghế dao cắt bằng một tấm áp suất hoặc vít, và có thể dễ dàng điều chỉnh chiều cao và hướng trái và phải. Nhóm dao cắt bao gồm một dao cắt di chuyển và một dao cắt cố định. Dao cắt di chuyển và cố định đều là những tấm mỏng làm bằng thép có độ cứng cao. Một số đầu dao cắt di chuyển được khảm bằng thép hợp kim siêu cứng, giúp cải thiện đáng kể độ cứng và khả năng chống mài mòn của dao cắt di chuyển. Thông thường, độ cứng của dao cắt di chuyển lớn hơn độ cứng của dao cắt cố định, như thể hiện trong Hình 4. Hình dạng của lưỡi dao cắt di chuyển tương đối phức tạp. Hình dạng thanh mảnh của đầu dao cắt di chuyển là để cung cấp hướng dẫn đáng tin cậy trong quá trình di chuyển để tránh va chạm trực tiếp giữa lưỡi dao cắt di chuyển và cố định. Rãnh dài ở đuôi được sử dụng để cố định lưỡi cắt bằng vít và điều chỉnh chiều cao.

Hình 4: Hình dạng và cấu trúc của dao cắt của máy khâu vắt sổ
3. Yêu cầu điều chỉnh để phối hợp máy cắt
Để đạt được hiệu quả cắt tốt trong khâu tốc độ cao, cơ cấu cắt (cơ cấu cắt) của máy khâu vắt sổ đòi hỏi phải điều chỉnh dao di động và dao cố định. Sau đây là các yêu cầu điều chỉnh.
1. Sự phối hợp trên và dưới phải “chồng chéo”:
Đầu tiên, chiều cao của dao cố định, bề mặt lưỡi dao phải bằng phẳng với mặt phẳng trên tấm kim, mặt trước và mặt sau của lưỡi dao phải song song với tấm kim.
Tiếp theo là chiều cao của dao di động. Khi bánh xe tay quay được sử dụng để hạ dao di động xuống điểm thấp nhất, lưỡi dao di động phải có một khoảng chồng chéo nhất định với lưỡi dao cố định. Phạm vi điều chỉnh nằm trong khoảng {{0}}.5~1.0mm. Nếu khoảng chồng chéo quá nhỏ, dễ gây ra tình trạng cắt vật liệu may hoặc sự cố "lụa đứt". Nếu khoảng chồng chéo quá lớn, dễ gây ra các vấn đề như mài mòn nhanh của dao cắt, giảm phạm vi mở của dao di động và tăng tải trọng máy.

Hình 5: Dao cắt chồng lên nhau
Phương pháp điều chỉnh vị trí trên và dưới của dao di động: Xoay bánh xe tay để đưa dao di động đến điểm thấp nhất, nới lỏng vít dao di động, di chuyển lưỡi dao di động lên xuống đến phạm vi thích hợp và cuối cùng siết chặt vít dao di động, như minh họa trong Hình 5.
2. Sự phù hợp theo chiều ngang phải chặt chẽ
Độ vừa khít theo chiều ngang của dao cố định di chuyển phải "gần" để đạt được hiệu quả cắt tốt. Hình 6 bên trái là sơ đồ điều chỉnh vị trí của dao cố định có động cơ ép xung để tham khảo khi điều chỉnh.
Khi điều chỉnh, trước tiên hãy xác định vị trí của dao cố định. Nới lỏng vít cố định vị trí dao và di chuyển vị trí dao cố định để điều chỉnh vị trí ngang (trái và phải) của dao cố định. Điều chỉnh vị trí ngang của dao cố định theo chiều rộng mũi khâu mà toàn bộ máy yêu cầu. Bạn có thể sử dụng thước thép hoặc compa để hỗ trợ đo chiều rộng. Sau khi xác nhận rằng nó chính xác, hãy siết chặt vít cố định vị trí dao.

Hình 6: Điều chỉnh độ vừa vặn của dao cắt
Tiếp theo, điều chỉnh vị trí nằm ngang của dao di chuyển, nới lỏng các vít của ghế dao di chuyển và di chuyển ghế dao di chuyển theo chiều ngang (trái và phải) để điều chỉnh ghế dao di chuyển sao cho dao di chuyển và dao cố định gần nhau. Lưu ý rằng mối quan hệ khớp này phải gần để đạt được hiệu quả cắt tốt, nhưng không được quá chặt để tránh tải quá mức và mài mòn nhanh. Bạn nên luyện tập nhiều hơn để thành thạo cảm giác phù hợp, như minh họa trong Hình 6. Lưu ý rằng sau khi điều chỉnh vị trí nằm ngang, các vít của ghế dao di chuyển phải được siết chặt.
3. Yêu cầu về chiều dọc của máy cắt phải thẳng
Sự khớp dọc của dao di chuyển và cố định phải thẳng, yêu cầu bề mặt khớp dao cắt phải hoàn toàn phẳng, mặt trước và mặt sau phải thẳng hàng, không được có hiện tượng lệch, để có được hiệu ứng cắt chất lượng cao và trạng thái vận hành dao cắt ổn định, đáng tin cậy, như thể hiện trong Hình 7 bên trái.
Hình 7 cho thấy ba trạng thái điển hình phổ biến của sự kết hợp dao động và cố định. Hình bên trái là trạng thái kết hợp chính xác, dao động và cố định khớp thẳng và khít; trạng thái ở hình giữa sẽ không cắt được, cắt kém, cạnh thô và không đều, và trong trường hợp nghiêm trọng, hiện tượng "bị chặn"; trạng thái ở hình bên phải sẽ cắt không đều và mặt trước của dao bị mòn nhanh.

Hình 7: Máy cắt phù hợp với yêu cầu theo chiều dọc
4. Các vấn đề thường gặp và bảo dưỡng cơ cấu cắt
1. Không cắt vật liệu?
① Trước tiên hãy kiểm tra xem lưỡi dao động và lưỡi dao cố định có ở trạng thái ăn khớp không. Có thể là vị trí trên và dưới không chồng lên nhau (xem Hình 5) hoặc vị trí trái và phải không gần nhau (xem Hình 7)? Tình huống này chủ yếu là do trong quá trình may bình thường đột nhiên gặp phải vật cứng hoặc các bộ phận dày và cứng, khiến dao động bị lực mạnh thay đổi. Cần phải thiết lập lại và điều chỉnh để đảm bảo rằng dao động và lưỡi dao cố định ở trạng thái tốt nhất, sau đó siết chặt các vít cố định của dao động và lưỡi dao cố định, xem Hình 6;
② Ngoài ra, nếu các bộ phận của dao động và cố định không được cố định chặt chẽ, sẽ có vấn đề không cắt được vật liệu. Nếu các ốc vít không được cố định đủ chặt chẽ, chúng sẽ bị lỏng theo độ rung của máy trong quá trình vận hành, cuối cùng sẽ khiến dao động và cố định chạy ra khỏi vị trí và không cắt được vật liệu;
③ Thứ ba, lưỡi cắt bị "thụ động hóa" nghiêm trọng. Dao cắt sẽ nhanh mòn khi máy vắt sổ hoạt động liên tục, đặc biệt là khi gia công một số vật liệu may "cứng, dày và đặc", khả năng mòn nhanh hơn. Khi sử dụng, bạn cần kiểm tra độ mòn của lưỡi cắt kịp thời. Nếu thấy lưỡi dao "thụ động hóa", bạn nên thay thế kịp thời;
④Khả năng thứ tư là bên trong cơ cấu truyền động của máy cắt có "vết đứt mạch", khiến dao di chuyển mất lực dẫn động và không thể cắt. Trong trường hợp này, bạn cần mở vỏ để kiểm tra. Cho dù là sự hợp tác cơ cấu lỏng lẻo hay các bộ phận bị hỏng, vấn đề này đều có thể xảy ra. Một khi phát hiện ra, có thể sửa chữa.
2. Vật liệu không được cắt bỏ hoàn toàn và có hiện tượng "gãy rễ sen và sợi tơ"
① Độ chồng chéo của dao cắt không đủ hoặc quá nhỏ. Theo Hình 5, điều chỉnh lại độ cao trên và dưới của dao cắt di động để tăng độ chồng chéo của dao cắt di động và cố định một cách thích hợp;
② Dao cắt không thẳng, chẳng hạn như tiếp xúc phía trước của dao cắt chuyển động ở bên phải Hình 7. Cần phải điều chỉnh lại theo mối quan hệ khớp được hiển thị ở bên trái Hình 7 để đạt được độ thẳng hoàn toàn;
③ Truyền động của máy cắt di chuyển không liên tục. Kiểm tra xem các bộ phận của cơ cấu truyền động có bị lỏng hoặc mòn không, siết chặt lại các bộ phận bị lỏng và thay thế các bộ phận bị mòn bằng các bộ phận mới;
④ Lưỡi cắt bị mòn cục bộ, mòn hình bán nguyệt và hư hỏng cục bộ, v.v., cần phải thay thế lưỡi cắt tương ứng hoặc mài ngay để mài sạch tất cả các bộ phận bị hỏng, như thể hiện trong Hình 8.

Hình 8: Lưỡi dao cắt bị mòn và hư hỏng
3. Lưỡi cắt xuất hiện "có răng cưa"
① Dao cắt không thẳng, cần điều chỉnh lại vị trí tiếp xúc của dao di chuyển và cố định. Điều chỉnh chính xác theo Hình 7;
② Việc đưa vải không được trơn tru, dẫn đến tình trạng tích tụ mép vải may. Tình trạng này có thể được điều chỉnh bằng cách thay đổi kích thước của bộ phận đưa vải vi sai một mặt, mặt khác, mép vải may có thể được điều chỉnh bằng cử chỉ tay trong khi may;
③ Về mặt vật liệu may, mép bị cong, mép bị dính hoặc mép bị khóa sau quá trình xếp ly. Vấn đề này dễ xảy ra, có thể cải thiện bằng cách thay đổi công nghệ và quy trình xử lý.
4. Dao cắt chặn vật liệu may
① Lưỡi dao cắt bị mòn nghiêm trọng, không thể cắt vật liệu may bình thường. Tình trạng này cũng sẽ cản trở quá trình tiến của vật liệu may. Để khắc phục tình trạng này, bạn cần thay lưỡi dao bằng lưỡi dao sắc, hoặc mài ngay và thay thế, như trong Hình 8;
② Dao di chuyển không có chuyển động lên xuống, và nó dừng lại tại chỗ, chặn trực tiếp vật liệu may. Đầu tiên, hãy kiểm tra xem bộ phận cố định của dao di chuyển có bị lỏng không, để nó không thể truyền lực; nếu không tìm thấy vấn đề gì ở cơ cấu bên ngoài, cần kiểm tra thêm cơ cấu truyền lực cắt bên trong vỏ. Có thể là các vít cố định cơ cấu bị lỏng, hoặc các bộ phận bị hỏng, hoặc cam cắt bị mòn bất thường, khiến dao di chuyển mất lực và dừng tại chỗ và không thể cắt vật liệu may. Trong trường hợp này, cần phải siết chặt lại cơ cấu hoặc thay thế các bộ phận mới để sửa chữa;
③ Dao động và dao cố định không khớp, vật liệu may không được cắt. Vị trí trên, dưới, trái, phải của dao động và dao cố định không khớp. Nếu bất kỳ khía cạnh nào không khớp, vật liệu may sẽ không được cắt, vật liệu sẽ bị chặn, do đó, phải điều chỉnh khớp của dao cắt một cách cẩn thận;
④ Chân vịt cản trở vật liệu may. Chân vịt của máy may vắt sổ gồm nhiều bộ phận, cấu trúc và hình dạng tương đối phức tạp, như thể hiện trong Hình 9. Nguyên nhân có thể bao gồm áp lực của chân vịt quá lớn, do đó vật liệu may bị ép quá chặt và không thể đi qua một cách trơn tru. Cần phải điều chỉnh lại áp lực của chân vịt để giảm bớt. Ngoài ra, có thể là tấm đế chân vịt không phẳng hoàn toàn, bề mặt của từng bộ phận của tấm đế quá thô hoặc có vết xước và gờ, có thể khiến vật liệu may bị chặn. Tấm đế chân vịt cần được đánh bóng để loại bỏ vết xước và gờ, và cuối cùng là đánh bóng để làm cho nó mịn màng;

Hình 9: Chân vịt máy vắt sổ
⑤ Nạp liệu không trơn tru, như hình dưới đây thể hiện, vật liệu may tích tụ (như hình bên trái của Hình 10). Tình trạng này thường là do sự phối hợp kém giữa bộ vi sai răng cấp liệu và bản chất của vật liệu may, và hành trình quá mức của răng vi sai (răng cấp liệu thứ cấp). Chúng ta nên mở nắp bàn may của máy may vắt sổ và điều chỉnh tỷ lệ vi sai ở phía bên trái của đầu máy, như hình bên phải của Hình 10. Đai ốc tương ứng với mũi tên trong hình là "đai ốc điều chỉnh tỷ lệ vi sai". Khi đai ốc được nới lỏng và kéo lên trên, vật liệu may sẽ bị kéo căng và khi kéo xuống dưới, vật liệu may sẽ bị ngắn lại. Điều chỉnh kích thước hành trình của răng vi sai theo bản chất của vật liệu may để đạt được trạng thái cấp liệu tốt nhất. Sau khi điều chỉnh chính xác, hãy nhớ khóa đai ốc;

Hình 10
⑥ Các tác động khác, chẳng hạn như bề mặt dưới của cụm tấm kim không nhẵn và thậm chí có vết xước và gờ, dao cố định nhô ra khỏi mặt phẳng tấm kim khi lắp đặt, vít tấm kim nhô ra khỏi mặt phẳng tấm kim và kim cong phía trên chạm vào vật liệu may. Những điều này cũng có thể gây ra sự cố cản trở vật liệu. Vui lòng kiểm tra và giải quyết từng cái một.
Lưu ý: Về việc mài lưỡi dao
Nhóm dao cắt được sử dụng trong máy khâu vắt sổ là cấu hình tiêu chuẩn, có hai mảnh dao di chuyển và dao cố định. Khi máy hoạt động, nó luôn ở trạng thái di chuyển lên xuống để cắt vật liệu may, vì vậy nó bị mòn nhanh chóng. Mài lưỡi dao là một cách tốt để cải thiện hiệu quả chất lượng may, kéo dài thời gian sử dụng của nhóm dao và tiết kiệm chi phí. Bạn nên sử dụng rộng rãi trong công việc của mình.
Thông thường, vì hình dạng của dao di chuyển phức tạp và chi phí sản xuất cao, trong khi hình dạng của dao cố định đơn giản và chi phí thấp, dao di chuyển được làm bằng vật liệu hợp kim siêu cứng để làm cho độ cứng của lưỡi dao cao hơn dao cố định. Mục đích là để giảm độ mòn của dao di chuyển và giảm số lần thay thế. Do đó, dao cố định thường dễ bị mòn. Phương pháp mài như sau: Đầu tiên, chuẩn bị một miếng đá mài dầu có bề mặt phẳng, nhỏ dầu bôi trơn lên đó và xác định hai góc mài chính của dao cố định, như thể hiện trong Hình 11. Sau đó, dùng cả hai tay giữ lưỡi dao ổn định ở góc mài, giữ nguyên góc này và đẩy về phía trước một cách phẳng, và lưỡi dao có thể được phục hồi độ sắc sau nhiều lần. Hãy nhớ những điều cần thiết khi mài: giữ nguyên góc cầm tay, đẩy về phía trước bằng lực và thả lỏng khi rút lui! Sau khi mài xong, nên tiến hành kiểm tra trực quan để đảm bảo lưỡi dao sắc trở lại, góc của bề mặt mài đồng đều và không có hiện tượng "cuộn lại".

Hình 11: Mài lưỡi cắt của máy khâu vắt sổ
Lưu ý! Góc 62 độ của dao cố định là dữ liệu của hầu hết các máy khâu vắt sổ, và có dữ liệu góc khác như 45 độ. Do đó, việc mài dao nên được thực hiện theo tình huống cụ thể của máy khâu vắt sổ. Một trong những yêu cầu cơ bản nhất là sau khi lắp dao cố định vào máy khâu vắt sổ, bề mặt lưỡi dao phải hoàn toàn song song (bằng phẳng) với bề mặt tấm kim.
Nếu phải mài dao di chuyển, cần phải có máy mài điện và cần mua một bánh mài cacbua chuyên dụng. Nếu không có điều kiện nghiệp dư, có thể thử bánh mài cứng nhất có sẵn. Chú ý đến an toàn khi mài trên máy mài. Bánh mài phải được thay thế đều đặn và nắp an toàn và kính bảo vệ mắt phải đầy đủ. Khi mài, hãy nhắm vào lưỡi dao và giữ lưỡi dao cố định bằng cả hai tay, và thực hiện từng chút một, vì mỗi lần tiếp xúc nhẹ sẽ mài mòn rất nhiều.
Topeagle có lực lượng kỹ thuật mạnh mẽ, khách hàng của công ty bao phủ toàn quốc và được xuất khẩu sang các nước ngoài và trên khắp Trung Quốc. Chào mừng bạn liên hệ với chúng tôi tạisale@eagleco.cn.