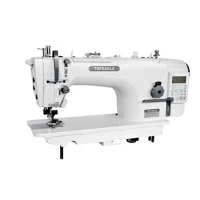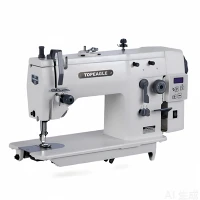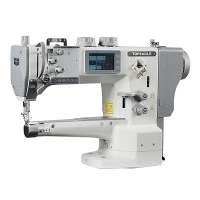


Máy may thức ăn hỗn hợp truyền động trực tiếp là một loại máy may khóa đa năng. Tính năng lớn nhất của nó là nó sử dụng sợi móc móc lớn và được trang bị cơ chế cho ăn toàn diện trên và dưới và cơ cấu nâng chân thay thế. Bởi vì độ dày đường may mạnh mẽ, hiệu suất đường may tốt và đường may trở lại ổn định, nó được sử dụng rộng rãi trong da, vải và các sản phẩm dày trung bình khác.
Điều chỉnh các lỗi chung:
(1) Vị trí kim.
Khi kim được hạ xuống điểm thấp nhất, tâm của lỗ kim phải ở cùng vị trí với bề mặt bên trong của móc quay. Nếu vật liệu may dày, trung tâm của lỗ kim có thể được hạ xuống một cách thích hợp khoảng 0,5 mm.
(2) Đồng bộ hóa kim và móc quay.
Mối quan hệ đồng bộ tiêu chuẩn: kim di chuyển xuống vị trí thấp nhất và sau đó tăng lên 2,5 mm. Tại thời điểm này, đầu móc phải phù hợp với đường trung tâm của kim và đầu móc phải cao hơn lỗ kim ở vị trí này. Cạnh trên khoảng 1,2 đến 1,5 mm. Ngoài ra, khe hở giữa đáy kim và đầu móc phải nằm trong khoảng từ 0 đến 0,05 mm.

(3) Vị trí răng ăn
Position Vị trí tiêu chuẩn là điều chỉnh lượng thức ăn đến mức tối đa. Khi đầu trước của răng thức ăn gần với mặt trước của khe đĩa họng, khoảng cách mặt phẳng giữa đầu trước của răng ăn và mặt trước của khe đĩa họng là 1,5 mm.
Khi răng ăn di chuyển đến điểm cao nhất, nó phải cao hơn 0,8 ~ 1,2 mm so với mặt phẳng của tấm kim. Khi may các vật liệu dày hơn, nó có thể được nâng lên một cách thích hợp khoảng 1,5 mm. Răng ăn thường ở vị trí nằm ngang. Khi các điều kiện may cần phải nghiêng, cần điều chỉnh.
(4) Đồng bộ hóa cho ăn
Vị trí tiêu chuẩn là khi miếng vải thức ăn di chuyển được xả bằng mặt phẳng của tấm họng, đầu kim của máy cũng phải được làm phẳng với bề mặt của tấm họng. Nếu vật liệu may mỏng, đầu kim có thể thấp hơn một chút so với mặt phẳng của tấm kim khoảng 0,5 mm.
(5) Điều chỉnh cơ chế cho ăn
Trong các trường hợp thông thường, cấp trên của máy may thức ăn hỗn hợp truyền động trực tiếp nên được đồng bộ hóa với cấp liệu thấp hơn, nhưng các tình huống đặc biệt thường gặp phải trong may thực tế. Nó cần được điều chỉnh phù hợp theo các hệ số ma sát khác nhau của các vật liệu may khác nhau và các yêu cầu quy trình may. Điều chỉnh khoảng cách trung tâm giữa thanh trượt chân và trục chân xoay. Tăng khoảng cách trung tâm làm tăng lượng thức ăn trên; giảm khoảng cách trung tâm làm giảm lượng thức ăn trên. Ngoài ra, trong hoạt động thực tế, thời gian cho ăn trên có thể được điều chỉnh chậm hơn một chút so với thời gian cho ăn thấp hơn theo yêu cầu đặc biệt.
(6) Điều chỉnh cơ cấu nâng chéo chân vịt
Khi may các vật liệu nặng trung bình, lượng nâng của chân máy ép xoay trong vòng 5,5 mm, và lượng nâng của chân máy ép nhỏ là khoảng 3,5 mm. Trong điều kiện các cơ chế khác không thay đổi, tổng số lượng nâng của hai chân máy ép là một giá trị cố định, nhưng tổng lượng nâng của chân máy ép xoay và chân máy ép nhỏ cũng có thể được thay đổi. Các vít thanh liên kết lệch tâm được điều chỉnh và trục nâng chân vịt. Khoảng cách trung tâm là đủ. Khoảng cách trung tâm càng nhỏ thì lượng nâng của chân xoay càng nhiều và chân ép nhỏ càng tăng; mặt khác, lượng nâng giảm.
Nếu bạn quan tâm đến sản phẩm của chúng tôi, vui lòng liên hệ với chúng tôi: wym@eagleco.cn